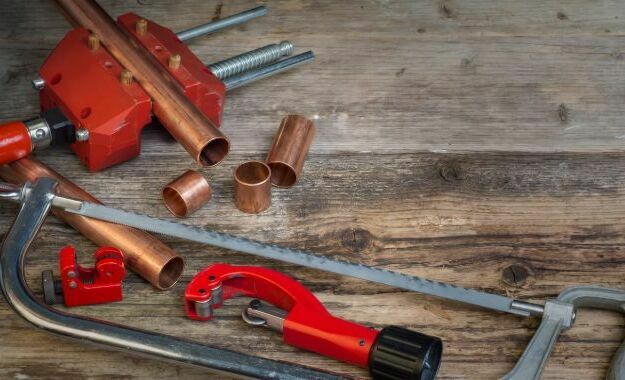
Jak prawidłowo przygotować rurę miedzianą do montażu

Cięcie, gratowanie i kontrola przed lutowaniem lub zaprasowywaniem
Rura miedziana nie jest gotowa do montażu zaraz po przecięciu. Jej koniec trzeba ukształtować, usunąć zadziory i oczyścić. Przy lutowaniu przygotowanie wpływa na zwilżanie powierzchni i przepływ spoiwa w szczelinie kapilarnej. Przy zaprasowywaniu pomaga ochronić uszczelnienie O-ring podczas wsuwania rury do kształtki.
Początek procedury jest podobny dla obu technologii, ale kolejne czynności zależą od rodzaju połączenia. Poniżej opisujemy wspólne etapy oraz różnice, o których warto pamiętać przed rozpoczęciem pracy.
Dlaczego przygotowanie rury ma znaczenie
Po cięciu na krawędzi rury może pozostać zadzior wewnętrzny i zewnętrzny. Wewnątrz przewodu zadzior zmniejsza miejscowo przekrój i zaburza przepływ. W instalacji miedzianej może sprzyjać lokalnym turbulencjom oraz korozji. Może też zatrzymywać opiłki i inne zanieczyszczenia powstałe podczas obróbki.
Zewnętrzna krawędź ma bezpośredni kontakt z kształtką. Ostry fragment utrudnia wsunięcie rury, a w połączeniu zaprasowywanym może przeciąć, podwinąć albo przesunąć O-ring. Uszkodzenie uszczelki nie zawsze widać z zewnątrz, dlatego nie warto pomijać obróbki końca rury.
1. Przytnij rurę prostopadle
Użyj narzędzia przeznaczonego do cięcia rur miedzianych i wykonaj cięcie możliwie prostopadłe do osi przewodu. Równa krawędź ułatwia prawidłowe osadzenie rury w kształtce i zachowanie geometrii połączenia. Podczas cięcia nie deformuj końcówki, szczególnie gdy pracujesz na rurze miękkiej lub cienkościennej.
Do precyzyjnego cięcia rur miedzianych proponujemy profesjonalne obcinaki, ktorych wielkość i budowa pomogą Ci uciać rurę nawet w najciaśniejszych miejscach.
Dwa różniące się od siebie urządzenia:
Dwie wielkości, ale ten sam profesjonalizm i dokładność cięcia.
Jeżeli technologia lub instrukcja systemu dopuszcza inne narzędzie, po cięciu sprawdź prostopadłość krawędzi, stan rury i obecność opiłków.
Samo odcięcie rury na wymiar nie oznacza jeszcze, że koniec nadaje się do montażu.
2. Usuń zadziory wewnętrzne i zewnętrzne
Zgratowanie wykonaj po każdej operacji cięcia. Usuń ostry zadzior od wewnątrz, aby przywrócić gładki i możliwie pełny przekrój rury. Wygładź również zewnętrzną krawędź, która będzie wchodzić do kształtki.
Celem nie jest zeszlifowanie dużej ilości materiału ani wykonanie głębokiej fazy. Usuń ostrą krawędź, nie zmieniając niepotrzebnie średnicy i kształtu końcówki. Nadmierna obróbka może osłabić krawędź albo odkształcić miękką rurę. Do gratowania wewnętrznego można użyć gratownika ołówkowego do rur, na przykład VALUE VTT-5 z wymiennym ostrzem.
3. Oczyść rurę i kształtkę
Przy lutowaniu oczyść powierzchnie, które będą tworzyć złącze: zewnętrzną powierzchnię końcówki rury oraz wnętrze kielicha kształtki. Usuń tlenki i zabrudzenia do czystej powierzchni metalicznej, używając czyścika lub szczotki ze stali nierdzewnej, które nie wywołują korozji, a przeznaczone są do miedzi. Nie szlifuj mocniej, niż wymaga tego przygotowanie powierzchni.
Po czyszczeniu usuń pył i opiłki, także te, które mogły dostać się do wnętrza rury. Jeśli powierzchnia jest zatłuszczona, zastosuj środek odtłuszczający najlepiej IPA i poczekaj, aż odparuje. Nie dotykaj oczyszczonych powierzchni zabrudzonymi rękawicami.
Przy połączeniu zaciskanym oczyść część rury współpracującą z uszczelnieniem. Powierzchnia powinna być wolna od opiłków i zanieczyszczeń, ale nie może mieć głębokich rys ani uszkodzeń. Unikaj agresywnego szlifowania strefy, po której przesuwa się O-ring.
4. Sprawdź geometrię i stan końcówki
Obejrzyj rurę po cięciu i gratowaniu. Sprawdź, czy jej koniec nie jest spłaszczony lub owalny oraz czy w obszarze połączenia nie ma wgnieceń, pęknięć ani głębokich zarysowań. Jeśli rura uległa odkształceniu, użyj właściwego kalibrownika tylko wtedy, gdy wymaga tego stan rury i dopuszcza to instrukcja danego systemu.
Przed lutowaniem wykonaj próbne dopasowanie rury do kształtki. Rura powinna wejść na właściwą głębokość i nie może być wciskana na siłę. Zachowaj szczelinę lutowniczą przewidzianą dla danego systemu i spoiwa. Nie dopasowuj jej przez przypadkowe rozwiercanie ani szlifowanie.
Przygotowanie rury do lutowania
Prawidłowe oczyszczenie ułatwia zwilżanie powierzchni i przepływ spoiwa w szczelinie kapilarnej. Dobierz topnik do metody lutowania, materiałów i użytego spoiwa. Nakładaj go w ilości oraz na te powierzchnie, które wskazuje producent oraz zgodnie ze sztuką. Nadmiar topnika może przedostać się do wnętrza instalacji i musi zostać wypłukany.
W lutowaniu twardym miedzi z miedzią spoiwa miedziano-fosforowe mogą być stosowane bez dodatkowego topnika. Przy łączeniu miedzi z mosiądzem lub brązem wymaga się użycia dodatkowego topnika. Zawsze sprawdź kartę techniczną spoiwa i topnika dla konkretnego połączenia.
Po lutowaniu usuń pozostałości topnika tj. postępuj zgodnie ze sztuką. Pozostawione aktywne pozostałości mogą sprzyjać korozji. Sposób czyszczenia i płukania dobierz do użytego topnika oraz systemu.
Przygotowanie rury do zaprasowywania
Przed wsunięciem rury sprawdź kształtkę i położenie O-ringu. Uszczelka musi być prawidłowo osadzona i nieuszkodzona. Ostra krawędź rury może uszkodzić ją podczas montażu, dlatego zewnętrzne gratowanie jest w tym połączeniu szczególnie ważne.
Oczyść strefę uszczelnienia i usuń opiłki. Zaznacz wymaganą głębokość wsunięcia, jeśli przewiduje to instrukcja systemu. Wsuń rurę prosto i bez szarpania. Jeżeli napotkasz wyraźny opór, sprawdź zadzior, geometrię rury i stan O-ringu zamiast wciskać rurę na siłę. Do zaprasowania użyj narzędzia i szczęk zgodnych z wymaganiami producenta systemu.
Najczęstsze błędy podczas przygotowania
- pozostawienie zadzioru wewnątrz rury lub na zewnętrznej krawędzi;
- wykonanie głębokiej fazy albo nadmierne zeszlifowanie końcówki;
- pozostawienie opiłków i pyłu po cięciu lub czyszczeniu;
- wsunięcie do kształtki rury z głębokimi rysami albo odkształconym końcem;
- brak kontroli O-ringu i głębokości wsunięcia w systemie press;
- użycie topnika lub spoiwa bez sprawdzenia ich przeznaczenia do danego połączenia.
Krótka lista kontrolna przed montażem
Przed połączeniem upewnij się, że:
- rura jest ucięta prostopadle i nie została spłaszczona;
- zadziory wewnętrzne i zewnętrzne zostały usunięte bez głębokiego fazowania;
- końcówka rury i kształtka są czyste, a w przewodzie nie pozostały opiłki;
- powierzchnia w strefie połączenia nie ma uszkodzeń;
- przy lutowaniu zastosujesz właściwe spoiwo i topnik, a przy zaprasowywaniu sprawdzisz O-ring i głębokość wsunięcia.
Prawidłowo przygotowana rura ułatwia wykonanie połączenia i ogranicza ryzyko problemów, które mogą ujawnić się dopiero podczas próby szczelności lub eksploatacji. Cięcie, gratowanie i czyszczenie warto traktować jako część montażu, a nie czynności dodatkowe czy nawet zbyteczne.